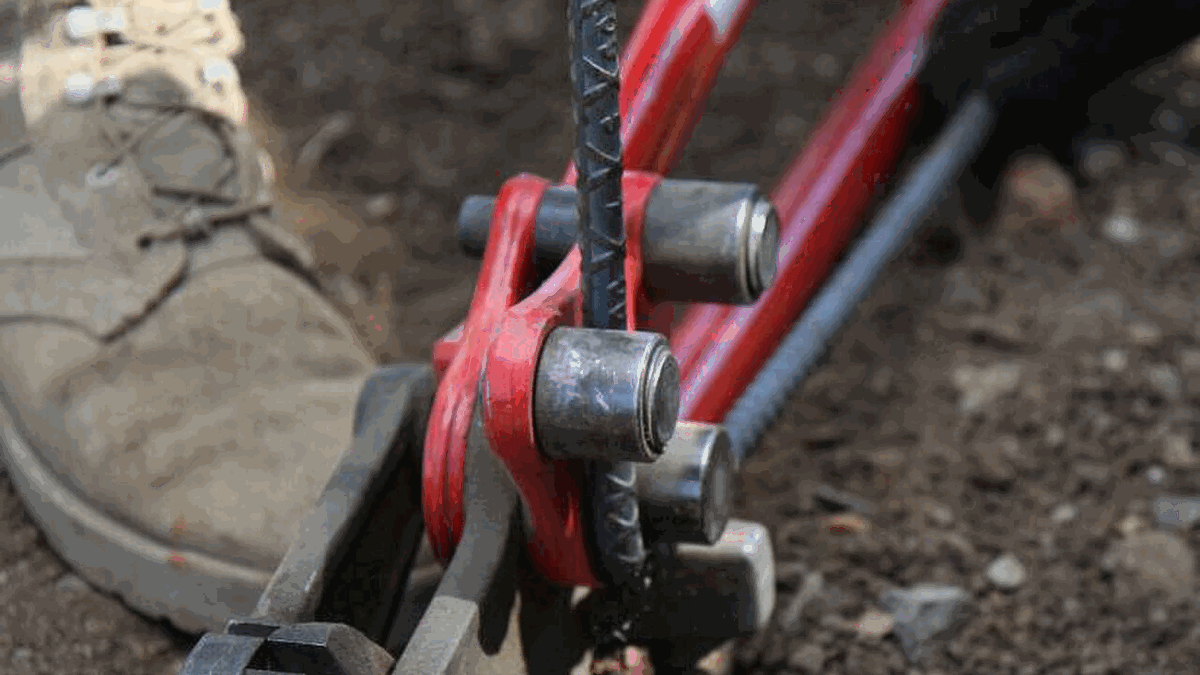
 立式双机头
G2LW-32 立式双机头数控弯曲中心
G2LW-32 把两个弯曲机头装在同一条 5.6 米机架上,左右机头各带独立伺服,Φ10–32mm 的 HRB400 钢筋在一次装夹里完成两端不同角度的弯折,省…
产品按工序分成四条线:弯曲中心管长料两端,弯箍机管盘条箍筋,切断调直管下料,套丝焊接管接头与笼体。12 个机型都给出参数表、3 个使用场景、交付周期和售后条款。
每个详情页都写明“为什么选这家而不是隔壁”,差异点是可以逐条核对的随机文件与服务承诺。
立式双机头G2LW-32 把两个弯曲机头装在同一条 5.6 米机架上,左右机头各带独立伺服,Φ10–32mm 的 HRB400 钢筋在一次装夹里完成两端不同角度的弯折,省…
 卧式长料
G2WH-32 的机头卧装在地面轨道上,钢筋平放在托料辊道,12 米直条不用翻身就能两头同时弯。对层高只有 6 米的旧厂房来说,这台设备比立式更好布置。…
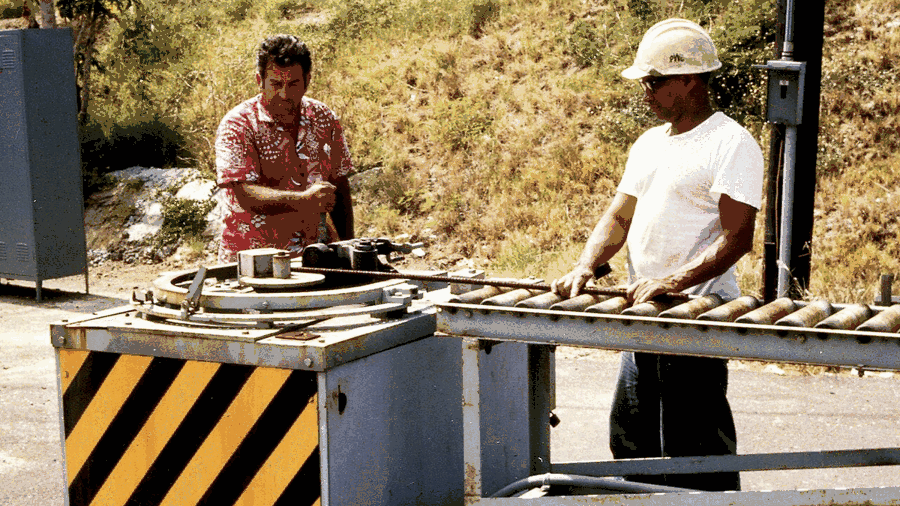 小场地
XM-32 只有一个机头,工作台向操作者一侧倾斜 12°,站着就能看清弯曲点。整机占地 2.4×2.5 米,工地临时加工棚用一块硬化地坪就能摆下,转场用 8 吨…
 单机头
WG-12D 走的是盘条路线:一卷 Φ5–12mm 盘条上架,矫直轮把料拉直,伺服送料定尺,弯曲头转到位后切断,一只箍筋 9 秒出头。一个班 4,200 只的产…
 五机头
WG-16 的五个弯曲机头沿工作台一字排开,程序按图形分配动作,复杂箍筋在一次送料里完成多个弯,不用退回重弯。做 4 个以上弯钩的异形箍时,节拍比单机头快 40…
 小店机型
WG-10 是给小型加工店做的:2.2kW 主电机,接 220V 单相电也能跑,整机 1.1 吨,两个人抬不动但一辆小货车能拉走。做 400mm 以内的箍筋,一…
 液压刀口
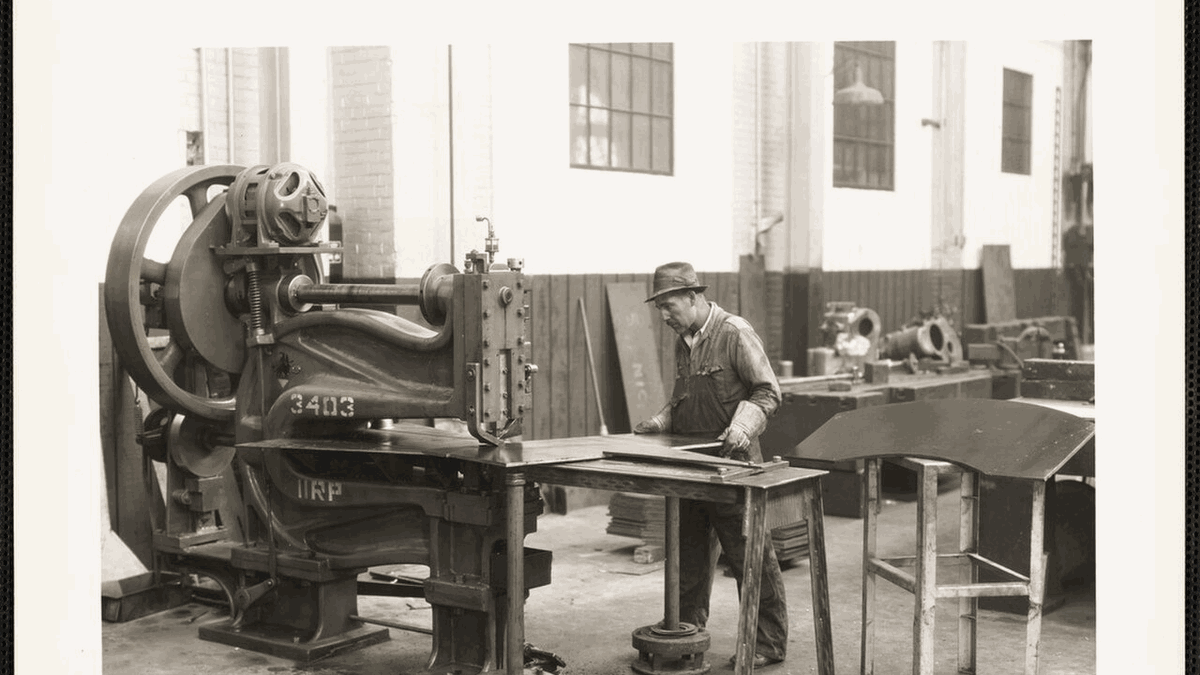
GQ-50 用液压缸推刀,剪切力 180kN,Φ32mm 螺纹钢一刀到底不用二次掰。刀口间隙用塞尺调,控制在 0.2mm 以内,切口不出现马蹄形。…
 盘条调直
GT4-14 把盘条送进调直筒,11kW 主电机带动 7 组调直轮,出料后编码器计长,到尺就切。线速度 45 米/分钟,8mm 盘条一个班能出 12 吨定尺直条…
 齿轮传动
GQ-40 靠飞轮储能,3kW 电机带 120kg 飞轮,切 32mm 螺纹钢时瞬间冲击由飞轮顶住,电机不过载。结构就是齿轮、曲轴、刀座三件套,坏了哪个换哪个。…
 直螺纹
HGS-40 先剥肋再套丝,一刀完成剥肋和螺纹成型,Φ25mm 钢筋一个丝头 30 秒。丝头长度按螺距算,M25×3 的丝头 30mm,通规能过、止规过 3 扣…
 笼体焊接
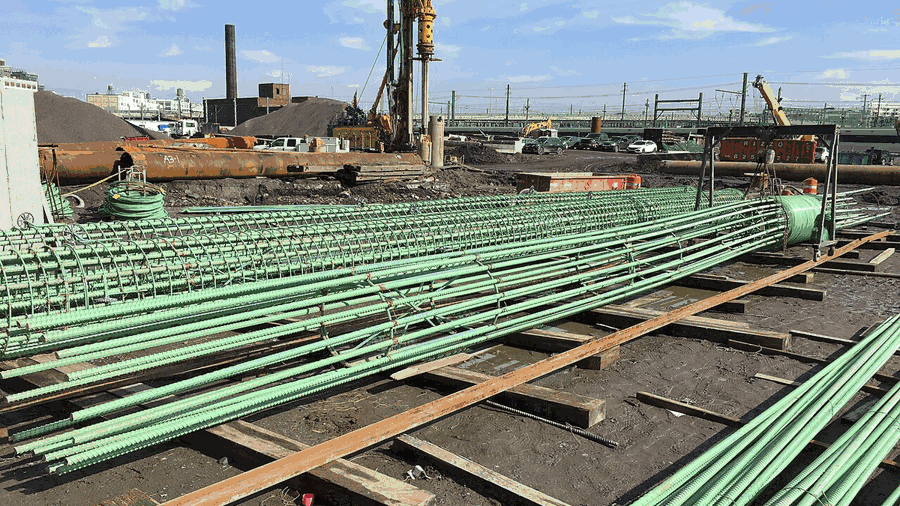
GWH-2500 把主筋穿进分度盘,箍筋盘在回转架上,笼体边转边焊,Φ800–2,500mm 的桩基笼一台机就能覆盖。12 米笼体焊完约 45 分钟,焊点间距误…
 网片焊接
GJW-1200 一次压焊一排焊点,1200mm 宽的门式机架,12 个焊头同时下压,焊点熔核一致。Φ4–12mm 的纵横向钢筋,60 次/分钟的节拍,一个班 …
如果客户手里是盘条,先看弯箍机;如果是 9–12 米直条,先看弯曲中心或卧式机型;如果只是下料,切断机与调直切断机就够。机头数量由“是否需要两端同时弯”决定,场地由“最长钢筋加 1.5 米余量”决定。
这三步定完,再看模具:90° 弯用 R60 或 R90,135° 弯钩按 4d 半径选,180° 弯用 R120。模具选错,设备再好也会出裂纹。
需要按配料单测算,可到 选型与报价 页填参数,或直接致电 0668-2936 158。