GJW-1200 钢筋网片排焊机
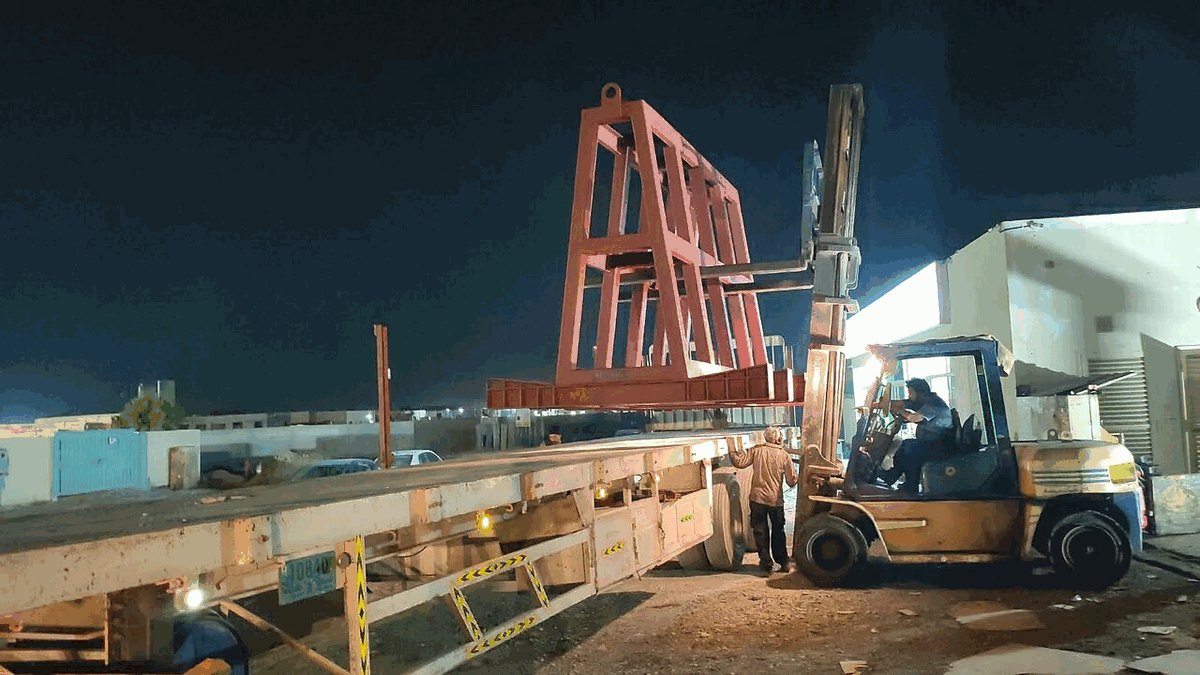
GJW-1200 一次压焊一排焊点,1200mm 宽的门式机架,12 个焊头同时下压,焊点熔核一致。Φ4–12mm 的纵横向钢筋,60 次/分钟的节拍,一个班 900 张网片。
设备参数表
| 焊接宽度 | 1,200mm |
|---|---|
| 钢筋直径 | Φ4–12mm 纵横向 |
| 焊头数量 | 12 个,铜合金电极 |
| 焊接频率 | 60 次/分钟 |
| 变压器容量 | 6kVA×3 |
| 电极压力 | 0–4kN 可调 |
| 外形尺寸 | 3,600×1,900×1,750mm |
| 整机重量 | 3,200kg |
| 控制系统 | PLC + 触摸屏,30 组配方 |
| 冷却方式 | 水冷,循环水箱 80L |
| 参考产能 | 800–950 张/班 |
| 质保 | 整机 24 个月,变压器 36 个月 |
参数为出厂标定值,实际产能受钢筋级别、图形复杂度和操作熟练度影响。
能加工什么:结构与工艺说明
机架为龙门式铸焊结构,压梁由 4 个气缸同步下压,同步误差 0.5mm。电极头为铬锆铜,直径 20mm,端面定期修磨;每压一次,PLC 记录电流与通电时间,异常自动报警。纵筋送料用伺服辊轮,横筋由料斗落料,落料节拍与焊接同步。
三个具体使用场合
楼板网片加工区
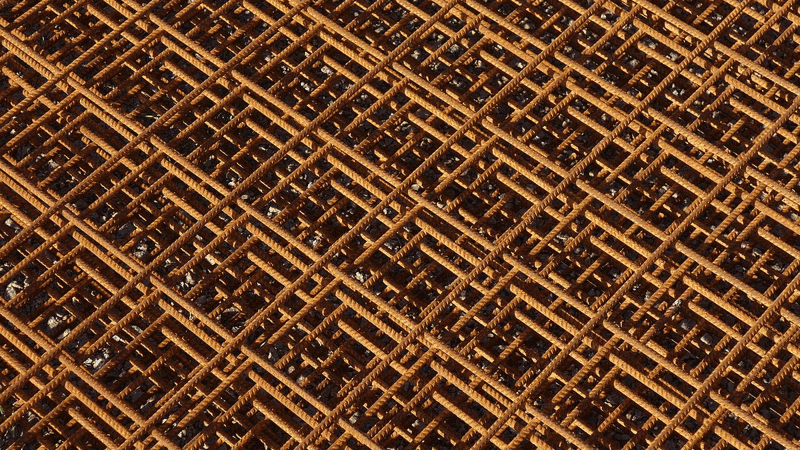
叠合板、现浇板网片,1,200mm 宽幅一次成型,两张并排铺板不用搭接。
市政护栏网
小直径 4–6mm 网片,焊点间距 100mm,表面平整,镀锌前不打磨。
预制厂网片线
与桁架筋线配套,网片直接进模,焊点位置按图纸编号调用。
交付周期与验收
标准机型 32 个工作日;带自动落料料斗和双工位的 42 个工作日。出厂前焊 20 张样片,做焊点剥离检查并记录。广东省内 72 小时到场,省外 5 天内;安装 3 天,含机架找平、电极修磨、焊接参数试定和 8 小时培训。
售后条款
质保 24 个月,变压器 36 个月,电极头、气缸密封 6 个月。随机带 2 套电极头、1 套气缸密封、1 只温控表。报修 2 小时响应,省内 24 小时、省外 48 小时到场。电极头每 2 万点修磨一次,冷却水每 2 周换一次。
选型建议
网片宽度 1 米以内、日需求 600 张以下的,GJW-1000 类机型更划算;1,200mm 宽幅、日需求 800–950 张、焊点要求一致的,GJW-1200 合适;需要 1,500mm 以上宽幅的,要定制机架,标准机不能扩宽。
客户为什么选筋工,而不是隔壁
同业报价接近时,差别落在可核对的交付物上。以下四条都写进合同附件,不是口头承诺。
- 12 个焊头同时下压,焊点熔核一致,剥离检查不用逐点补焊。
- PLC 记录每次焊接电流与通电时间,异常自动报警,质量可追溯。
- 电极头铬锆铜材质,2 万点修磨一次,寿命比紫铜头长 2 倍。
- 纵筋伺服送料,网片孔距误差 1mm,铺板不用二次调整。
常见问题
问:能焊镀锌钢筋吗?
答:不建议。镀锌层影响导电和熔核,确需焊接要先打磨焊接点,并加大电极压力。
问:焊点不牢怎么调?
答:先查电极头是否磨损,再按板厚调电流和通电时间,最后确认水冷流量。
问:一天能做多少张?
答:1,200×2,000mm、Φ8 钢筋、孔距 150mm 的网片,班产 800–950 张。