GT4-14 数控调直切断机
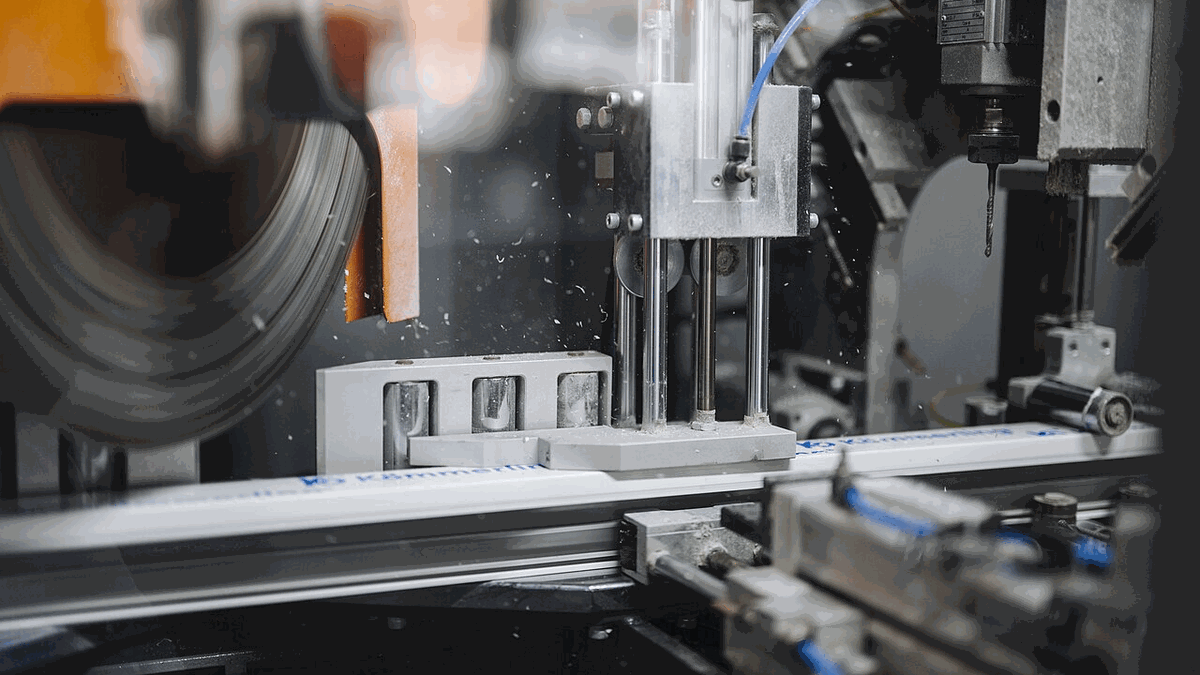
GT4-14 把盘条送进调直筒,11kW 主电机带动 7 组调直轮,出料后编码器计长,到尺就切。线速度 45 米/分钟,8mm 盘条一个班能出 12 吨定尺直条。
设备参数表
| 加工线径 | Φ4–14mm 盘条 |
|---|---|
| 调直轮组 | 7 组,上下错位 12mm |
| 出料线速度 | 0–45m/min |
| 定尺长度 | 300–12,000mm |
| 定尺误差 | ±2mm/件 |
| 切断方式 | 飞剪,伺服同步 |
| 总功率 | 11kW |
| 外形尺寸 | 6,800×1,050×1,450mm |
| 整机重量 | 2,600kg |
| 控制系统 | PLC + 编码器计长,50 组定尺 |
| 参考产能 | 10–13 吨/班 |
| 质保 | 整机 24 个月 |
参数为出厂标定值,实际产能受钢筋级别、图形复杂度和操作熟练度影响。
能加工什么:结构与工艺说明
调直筒为整体铸钢件,内装 7 组调直轮,轮径 90mm,表面淬火 HRC55;进料口带 1.2 米导入管,防止盘条甩头伤人。飞剪与送料伺服同步,切口斜度控制在 1.5mm 内。计长编码器装在出料压轮上,压轮包胶,不打滑。
三个具体使用场合
钢筋加工配送中心
把盘条加工成 6–12 米定尺直条,供弯曲中心和弯箍机使用,一班 12 吨。
房建项目加工棚
现场把盘条调直成 9 米直条,减少直条采购和运输成本,随用随调。
预制构件厂
桁架筋腹杆、网片经筋的定尺料,300mm 短尺也能切,误差 2mm 内。
交付周期与验收
标准机型 22 个工作日;带 12 米出料架的 30 个工作日。出厂前用 8mm 和 12mm 盘条各跑 30 分钟,记录定尺误差和切口斜度。广东省内 48 小时到场,省外 72 小时;安装 2 天,含调直轮调整、计长校准、飞剪同步和 6 小时培训。
售后条款
质保 24 个月,调直轮、飞剪刀片、压轮 6 个月。随机带 1 套飞剪刀片、2 只调直轮、1 只编码器。报修 2 小时响应,省内 24 小时、省外 48 小时到场。每 3 个月检查调直筒轴承,每半年更换一次减速机润滑油。
选型建议
日用料 8 吨以下、只做 10mm 以内盘条的,选小型 GT4-10 类机型更省电;日用料 10–13 吨、常做 12–14mm 盘条的,GT4-14 合适;如果同时要弯箍,调直切断机可以只做直条,箍筋交给弯箍机,不要一机两用。
客户为什么选筋工,而不是隔壁
同业报价接近时,差别落在可核对的交付物上。以下四条都写进合同附件,不是口头承诺。
- 7 组调直轮错位 12mm,盘条原始弯曲一次拉直,不用二次过机。
- 飞剪与送料伺服同步,切口斜度 1.5mm 内,弯曲中心上料不卡。
- 计长编码器装在包胶压轮上,不打滑,定尺误差 ±2mm 可复核。
- 出料架 12 米可选,长定尺料不落地,减少二次搬运。
常见问题
问:能调直 14mm 螺纹盘条吗?
答:能,线速度建议降到 30m/min,并把调直轮压紧力加大一档。
问:定尺 300mm 会不会切不准?
答:300mm 是下限,短尺件建议降速到 25m/min,否则飞剪追上料头会拉长 3–5mm。
问:调直后钢筋有螺旋纹怎么办?
答:调直轮压得太紧,松半圈再试;仍出现则更换磨损的调直轮。